


Bagaimanakah titanium - plat berpakaian keluli dihasilkan?
Aug 21, 2025
Tinggalkan pesanan
Bagaimanakah titanium - plat berpakaian keluli dihasilkan?
Proses pengeluaran untuk titanium - plat berpakaian letupan keluli menggunakan gelombang kejutan tekanan tinggi - yang dihasilkan oleh letupan letupan untuk secara plastik mengubah plastik plat titanium dan keluli, mencapai ikatan metalurgi. Langkah utama adalah seperti berikut:
1. Pemilihan Bahan
Titanium biasa - plat berpakaian keluli biasanya menggabungkan gred titanium dan keluli berikut: Gr1, Gr7, dan Gr12, tiga gred titanium dengan pemanjangan yang tinggi, 304, 316L, Q235, dan gred keluli lain.
2. Bahan asas dan penyediaan bahan komposit
- Selepas memilih plat keluli asas yang sesuai dan plat titanium komposit, ia mesti dipotong ke dimensi yang ditentukan.
- Permukaan ikatan kedua -dua plat dirawat untuk mengeluarkan minyak, lapisan oksida, dan karat. Penggilap mekanikal atau pembersihan kimia biasanya digunakan untuk memastikan permukaan yang bersih, kasar dan meningkatkan kesan ikatan. Berikut adalah penjelasan terperinci menggunakan plat titanium keluli dan gr1 304 sebagai contoh: Untuk permukaan plat keluli 304, gunakan pengisaran mekanikal (seperti roda pengisaran atau berus dawai) untuk mengeluarkan skala dan karat. Jika perlu, gunakan acar (campuran asid nitrik dan asid hidrofluorik) untuk menghilangkan kekotoran sisa. Kekasaran permukaan akhir harus dikawal dalam RA 3.2-6.3 μm untuk meningkatkan kawasan ikatan.
Untuk permukaan mengawan plat titanium GR1: Keluarkan filem oksida (filem titanium oksida lebih padat). Biasanya, kertas pasir digunakan untuk mendedahkan kilauan logam, atau etsa kimia (larutan asid hidrofluorik dan asid nitrik) digunakan untuk sedikit mengetuk permukaan untuk menghasilkan permukaan kasar aktif.
- Selepas rawatan, bilas dengan etanol anhydrous untuk mengeluarkan minyak dan mencegah kekotoran daripada mengganggu ikatan.
- Plate Leveling: Jika plat diletakkan, pra - tahap mereka (seperti dengan akhbar) untuk memastikan kesilapan paralelisme kurang daripada atau sama dengan 0.5mm/m antara kedua -dua plat semasa laminasi untuk mengelakkan jurang tempatan yang boleh menyebabkan ikatan yang lemah.
3.
Kaedah penempatan: Letakkan plat keluli (substrat) rata pada asas tegar (seperti platform konkrit atau keluli), dengan kusyen getah di bawahnya. Letakkan plat titanium (komposit) selari dengan plat keluli.

- Tetapan pelepasan: Tinggalkan jurang 1.5-3mm antara kedua-dua plat (laraskan mengikut ketebalan plat; plat tebal, semakin besar jurang). Gunakan shim logam (seperti shims tembaga) untuk menyokong dan memastikan jurang seragam. Jurang yang terlalu kecil boleh mengakibatkan tenaga perlanggaran yang tidak mencukupi, manakala jurang yang terlalu besar boleh menyebabkan ubah bentuk berlebihan plat titanium.
- Penetapan kelebihan: Gunakan rod kimpalan keluli ringan untuk melihat kimpalan tepi plat (dengan titik kimpalan jauh dari permukaan sendi) untuk mengelakkan anjakan komposit semasa letupan.
4. Pemilihan dan penempatan letupan
- jenis letupan: rendah - detonasi - bahan letupan halaju (seperti bahan peledak emulsi atau bahan peledak ammonium nitrat) lebih disukai, dengan halaju letupan 2000-3500 m/s. Gr1 titanium mempunyai kekuatan yang rendah dan memerlukan tenaga sederhana untuk mengelakkan keluli tahan karat . 304 keluli tahan karat mempunyai kepekaan yang baik, tetapi tenaga yang berlebihan dapat dengan mudah menyebabkan ubah bentuk yang berlebihan . - ketebalan letupan: Ketebalan letupan kira-kira 8-10mm). Letupan harus diletakkan sama rata, dan tepi mungkin ditipis dengan sewajarnya untuk mengelakkan kepekatan tekanan di tepi.
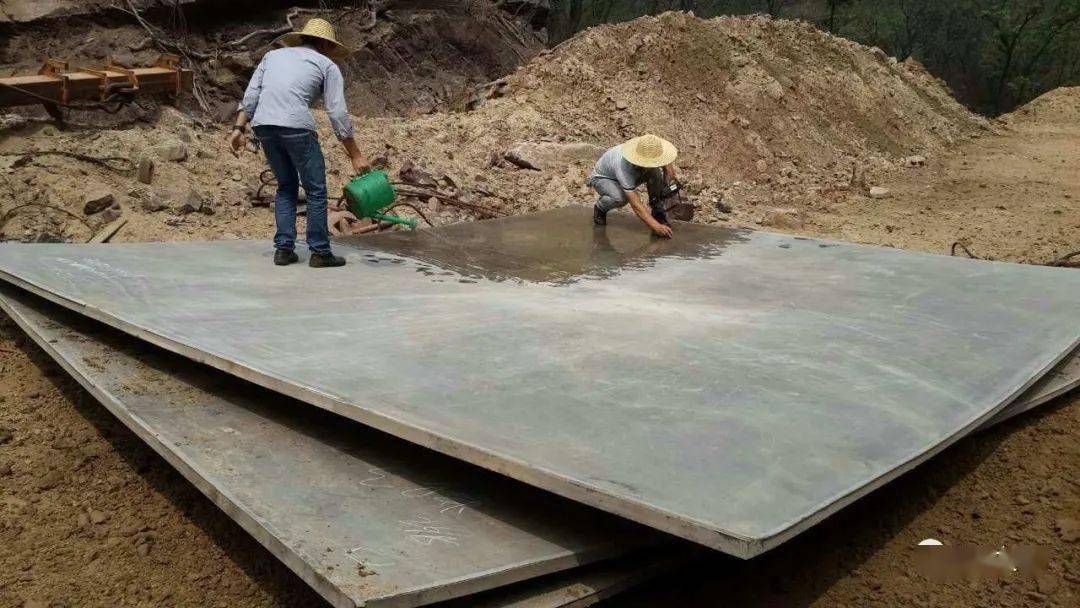
- Kaedah letupan: Gunakan letupan pusat atau beberapa letupan serentak untuk memastikan bahawa gelombang kejutan bertindak secara merata pada permukaan plat titanium GR1, mengelakkan tekanan yang tidak sekata setempat.
5. Letupan dan ikatan
- Ledakan diletupkan menggunakan peranti permulaan seperti detonator. Letupan dengan serta-merta melepaskan tenaga, menghasilkan gelombang kejutan tekanan - yang tinggi (tekanan mencapai beberapa ribu MPa), yang mendorong plat GR1 ke arah plat keluli pada kelajuan 200-500 m/s.
- Apabila kedua-dua plat bertembung pada kelajuan tinggi, logam di permukaan sentuhan menjalani ubah bentuk plastik serta-merta dan pencairan separa (suhu mencapai 1000-1500 darjah), membentuk jet logam yang membasuh kekotoran permukaan. Pada akhirnya, kedua -dua logam mencapai ikatan metalurgi di bawah suhu dan tekanan yang tinggi.
6. Post - Pemprosesan
- Membersihkan dan meratakan: Keluarkan sebarang serpihan letupan sisa dari permukaan. Jika plat komposit sedikit cacat, tahap sejuk - ia menggunakan akhbar (untuk mengelakkan rawatan suhu tinggi - yang mempengaruhi sifat -sifat titanium GR1).
- Pemeriksaan Kualiti:
- Ujian Ultrasonik: Semak nisbah ikatan, yang mesti lebih besar daripada atau sama dengan 98%. Kawasan yang tidak teratur tidak dibenarkan.
- Ujian sifat mekanikal: Sampel diambil untuk menguji kekuatan kulit (biasanya lebih besar daripada atau sama dengan 150 MPa) untuk memastikan bahawa kekuatan bon memenuhi standard.
- Rawatan kelebihan: Secara mekanikal keluarkan mana-mana kawasan yang tidak teratur (kira-kira 5-10 mm) dari tepi plat komposit untuk memastikan ikatan lengkap di lokasi yang dimaksudkan.
Melalui penjelasan terperinci mengenai proses pengeluaran, anda akan dapat menghargai kepakaran dan keupayaan pengeluaran kami. Sekiranya anda ingin membeliplat komposit keluli titanium, sila lawati halaman produk kami untuk spesifikasi atau e -mel tertentu:krystal@yuanzekai.comUntuk membincangkan keperluan anda
Hantar pertanyaan